动静盘加工夹具 气手动夹具在车铣复合中的应用与智能化趋势
引言
在汽车零部件制造领域,动静盘(如空调压缩机中的静盘与动盘)是决定整机性能与寿命的核心零件之一。其结构复杂、精度要求高、批量大,对加工夹具提出了严苛的要求。随着车铣复合加工中心与智能制造技术的普及,气手动夹具因其兼顾气动高效性与手动灵活性,正成为动静盘加工的重要工装方案。本文结合抖音上热门的“#工装夹具 #汽车零部件 #车铣复合 #智能”话题,深入探讨动静盘加工夹具中气手动夹具的设计要点、应用优势与发展趋势。
一、动静盘加工的技术难点
动静盘通常为铝合金或铸铁材质,型面包含渐开线螺旋槽、偏心孔系及高精度端面。加工难点包括:
- 薄壁易变形:装夹力控制不当会导致椭圆或挠曲。
- 多工序复合:车削、铣槽、钻孔需在一次装夹中完成,以减少定位误差。
- 批量一致性:汽车零部件要求CPK≥1.33,夹具必须保证重复定位精度。
- 排屑与冷却:螺旋槽加工中切屑易堆积,影响表面质量。
因此,夹具设计需同时解决定位、夹紧、刚性、排屑四大问题。
二、气手动夹具的结构与工作原理
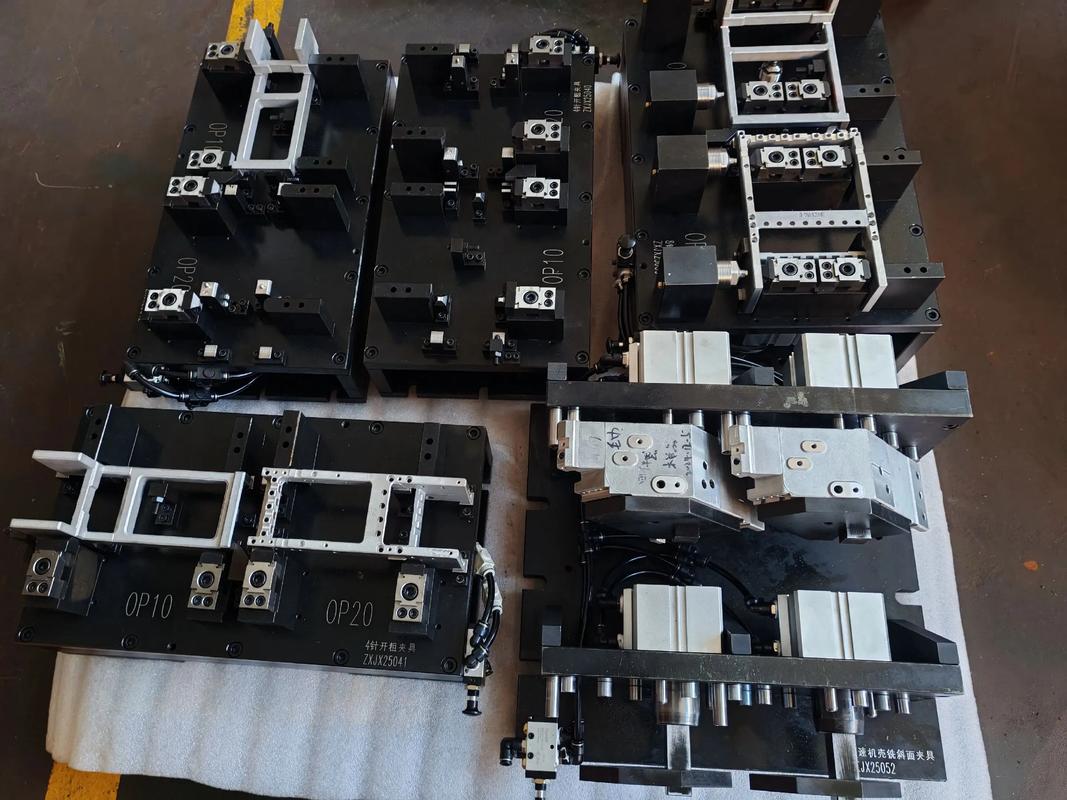
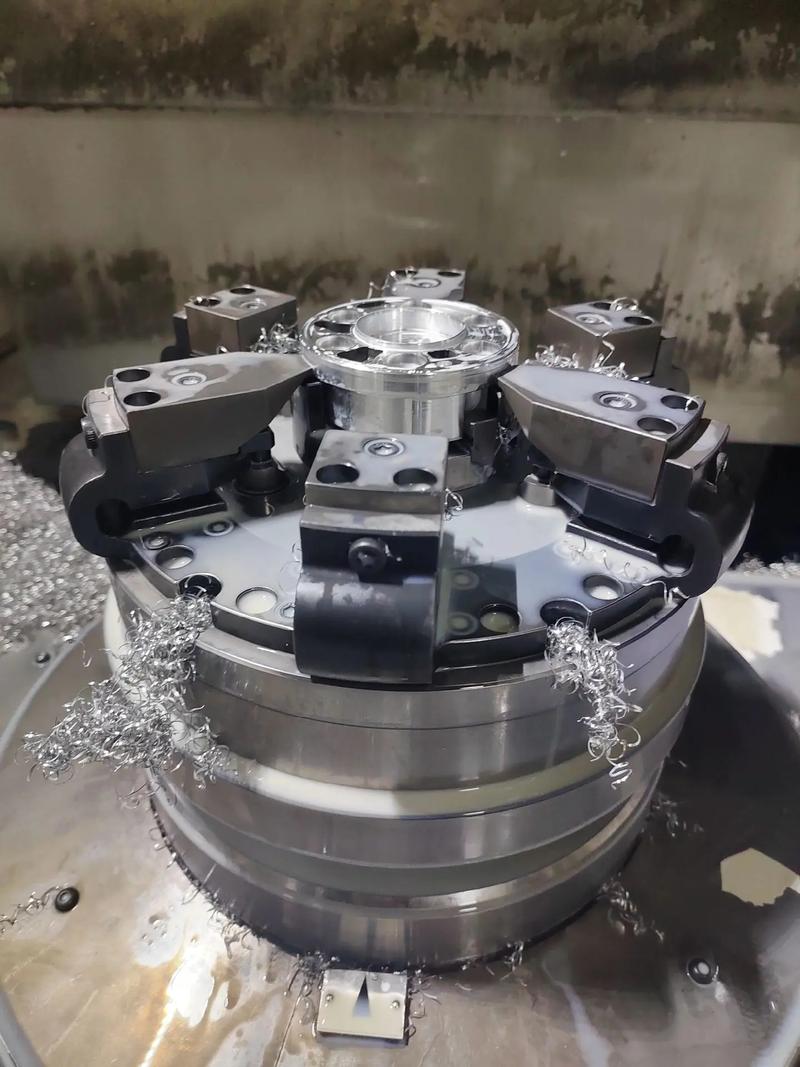
所谓“气手动夹具”,并非简单的手动夹具加气缸,而是指具备气动夹紧与手动微调/锁定双模式的复合夹具。典型结构包括:
- 基础板与定位元件:一面两销或内孔端面定位,确保动静盘径向与轴向基准。
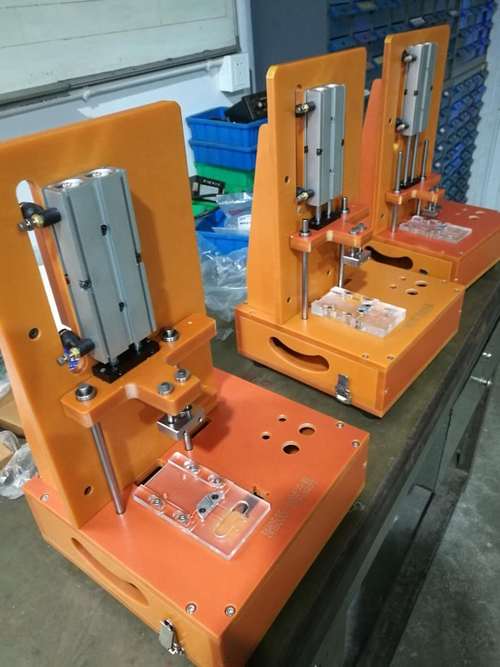
- 气动夹紧单元:采用薄型气缸或膜片式气缸,通过楔块杠杆机构将轴向力转化为径向多点夹紧力,实现快速松夹。
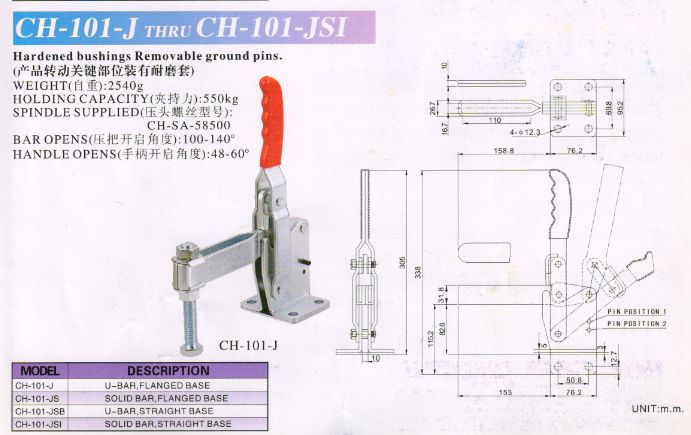
- 手动补偿/锁紧机构:如行星齿轮或蜗轮蜗杆微调,用于加工首件对刀、调整夹紧力或断电时保持夹紧。
- 气动逻辑阀组:顺序阀控制定位先于夹紧,避免干涉。
工作时,操作者将工件放入定位面,按下按钮,气缸推动夹爪预夹紧;随后手动微调螺杆使浮动夹爪均布受力,锁紧后开始车铣复合加工。加工完成后,气动释放,手动退回微调端。
三、在车铣复合机床上的适配优势
车铣复合机床主轴可C轴分度、刀具可多向进给,对夹具的干涉风险与动态刚度要求更高。气手动夹具的优势体现在:
- 氮气弹簧替代传统气缸:中空结构允许刀具穿过夹具内部加工中心孔。
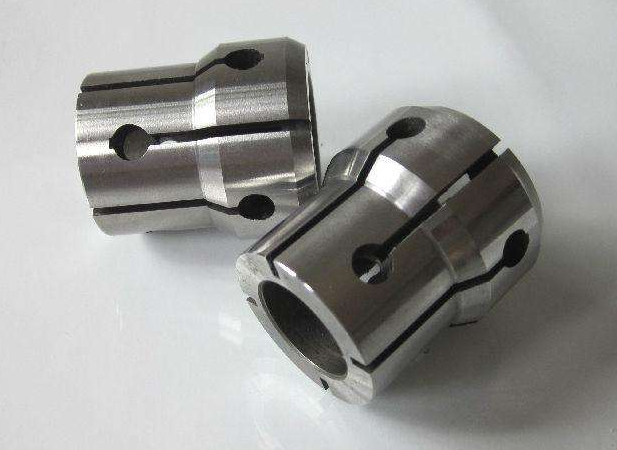
- 内涨式夹紧:利用动静盘内孔定位涨紧,端面压紧,铣螺旋槽时刀具不与夹具体干涉。
- 高压气动保持力:0.6MPa气源产生数吨夹紧力,远大于手动,且发热变形极小。
- 循环时间短:气动松夹仅0.5秒,手动微调行程仅0.1-0.5mm,大幅提升效率。
例如,某汽车空调动静盘生产线采用“内涨气手动夹具”后,装夹时间从90秒降至15秒,圆度误差控制在0.01mm以内。
四、智能化升级与抖音案例解析
“#智能”标签下的夹具,已不再是纯机械装置。现代气手动夹具正集成:
- 气密检测:通过气压变化判断工件是否装偏或多放。
- 夹紧力传感器:实时反馈夹紧状态,防止薄壁变形。
- 身份识别:RFID或二维码识别工件型号,自动切换夹紧参数。
- IO-Link通讯:与机床MES系统对接,记录每个工件的装夹数据。
在抖音短视频中,常看到博主演示:气缸开启后夹具松开工件,机械手取放件,同时HMI屏显示夹紧力值。若异常,机床报警并锁定主轴。这种智能化夹具将人工经验与自动化结合,恰好解决了高价值动静盘“手动怕不稳,全自动怕不够灵活”的痛点。
五、设计注意事项与日常维护
- 防屑设计:定位面设置吹气口,夹爪间隙涂覆液体密封胶。
- 平衡阀:垂直安装时防止夹具突开。
- 手动机构过载保护:使用扭矩离合器防止意外错位。
- 校准周期:每20000次或3个月检查气动密封与导套间隙。
##
动静盘加工夹具从传统机械式发展到气手动复合,再到智能化感知夹紧,体现了汽车零部件制造对“高效率+高柔性”的追求。气手动夹具不仅降低了气体单元失效风险,还保留了操作者对精度的动态控制能力。随着车铣复合与产业互联网的深度融合,这类夹具将更广泛地出现在智能工厂的滚道线上,为压缩机、电机等核心部件提供坚实的工艺基础。
(注:本文适用于抖音等短视频平台的技术短文配套电子版,可配合表情符与流程图截图提升传播效果。)
如若转载,请注明出处:http://www.zhjx-sz.com/product/55.html
更新时间:2026-10-15 08:26:21