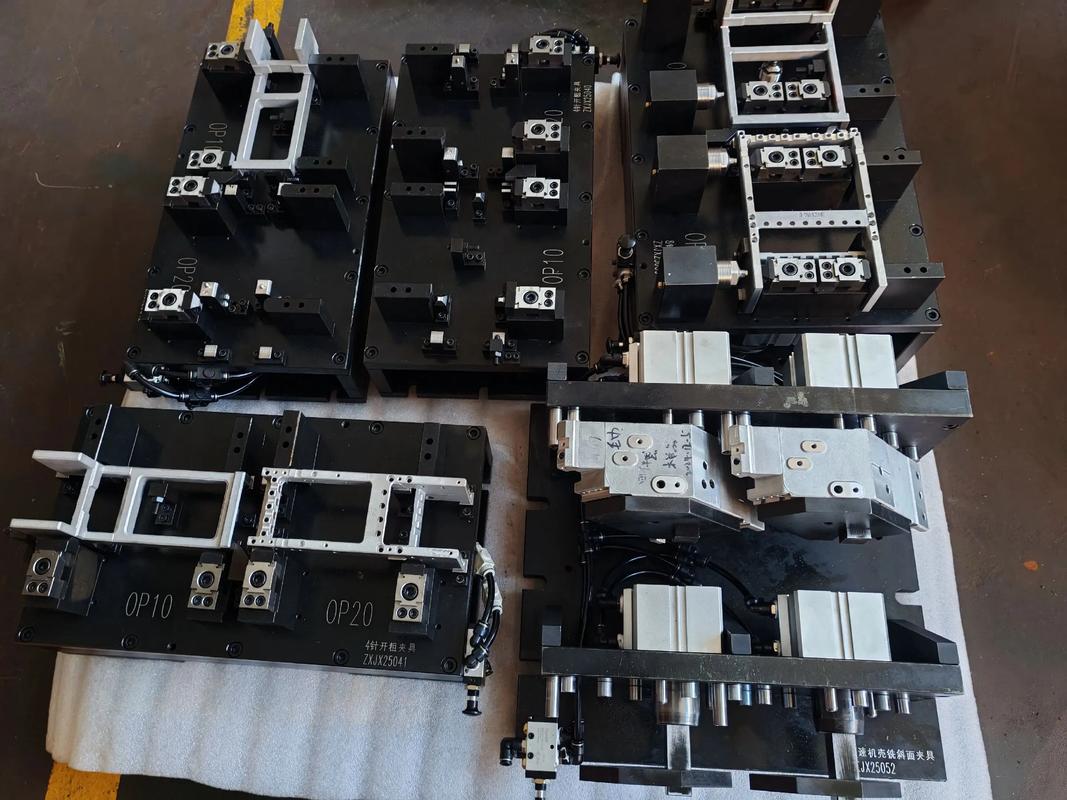
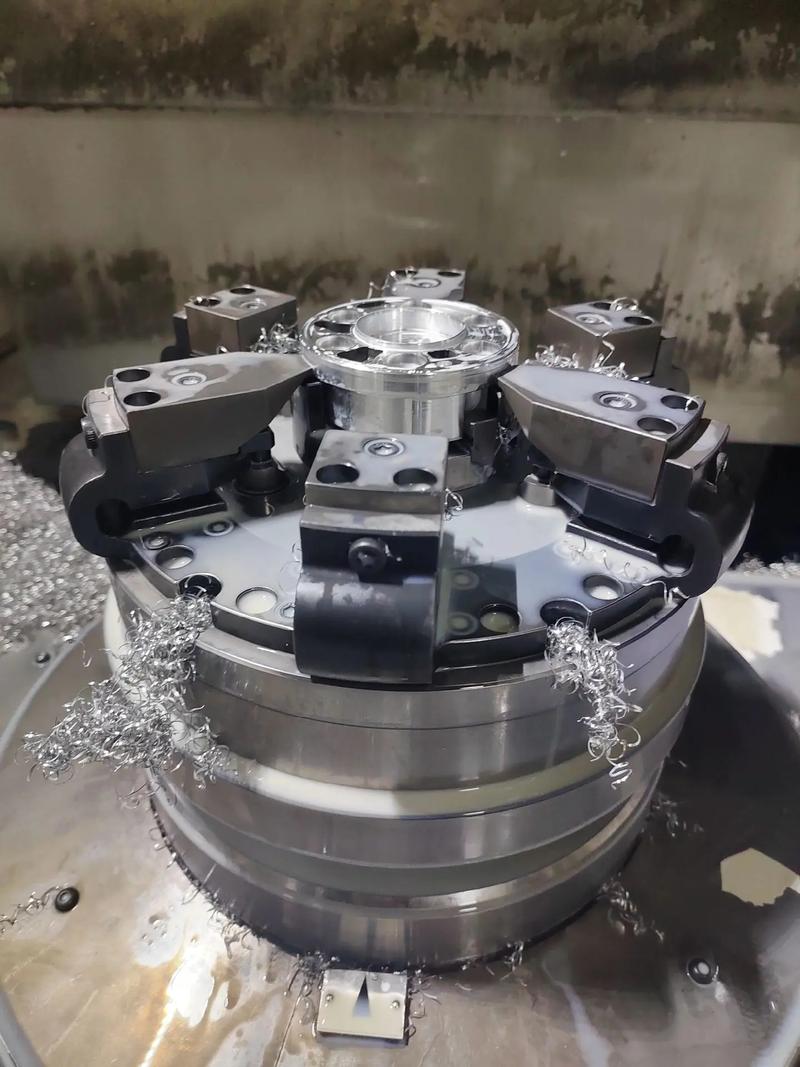
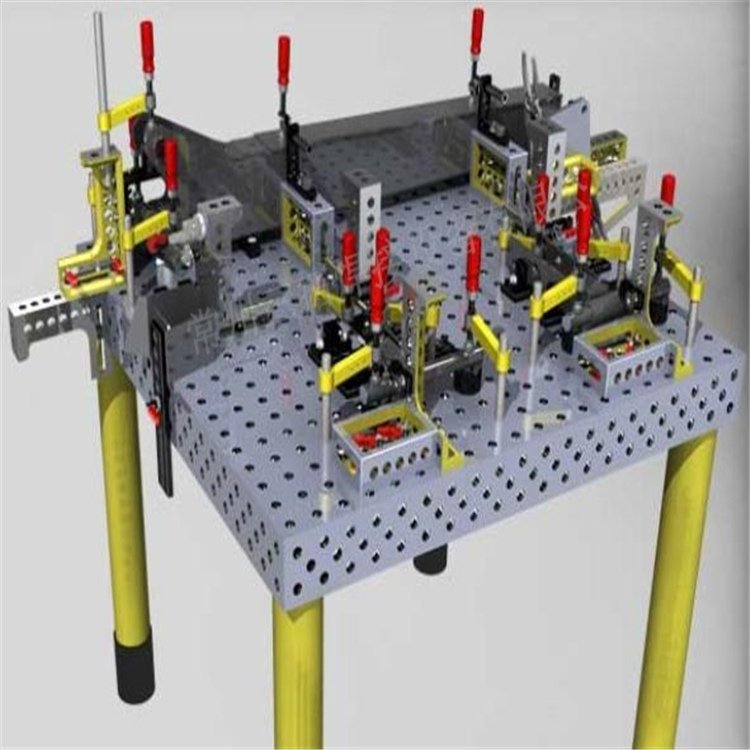
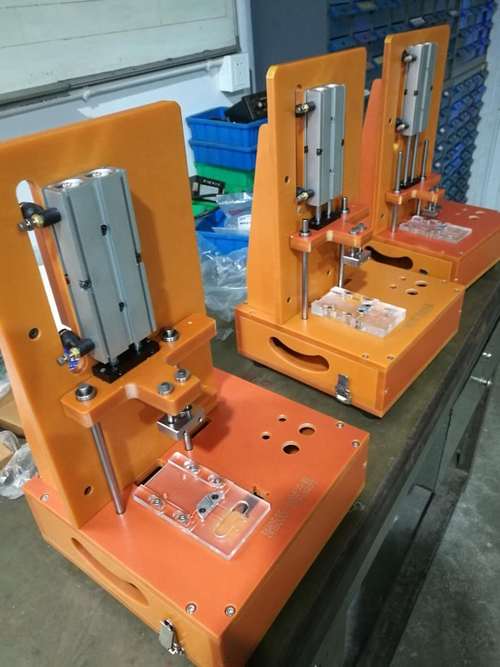
工装夹具 汽车车窗总成检具的核心支撑与精度保障
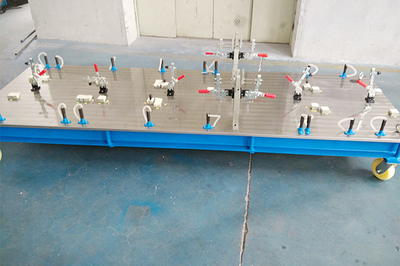
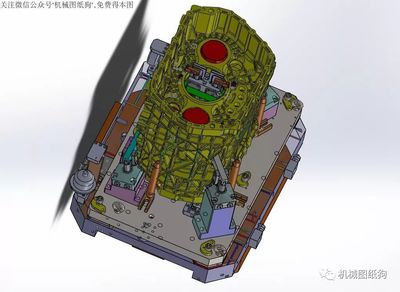
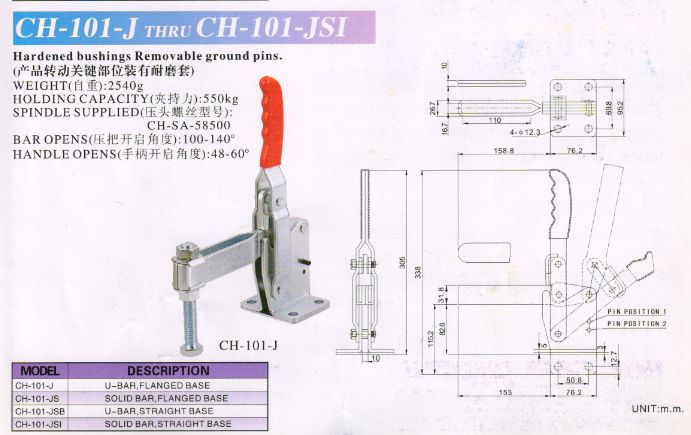
在汽车制造领域,车窗总成作为影响整车密封性、NVH性能及外观品质的关键部件,其尺寸精度与装配质量要求极为严苛。从玻璃曲率、导轨位置到升降器安装点,任何一个微小偏差都可能导致漏水、异响或升降卡滞。因此,在车窗总成的生产与质量验证环节,检具发挥着不可替代的作用。而检具能否稳定、精准地完成检测任务,很大程度上取决于其背后的工装夹具设计。可以说,工装夹具是汽车车窗总成检具的骨骼与双手。\n\n什么是车窗总成检具?\n\n车窗总成检具是一种专用的测量与验证装置,用于在批量生产前或生产过程中,对车窗总成(包括玻璃、升降器、导轨、密封条等)的三维空间位置、轮廓尺寸及装配特征进行快速检测。它依据产品数模设计,模拟车身安装环境,通过定位、夹紧和测量单元,判断零件是否满足公差要求。\n\n为什么工装夹具是检具的核心?\n\n检具本身是一种精密测量工具,而工装夹具则是将测量对象——车窗总成——固定在正确位置的关键机构。没有合理的夹具,再高精度的传感器也无法开展有效测量。工装夹具的作用主要体现在以下三方面:\n\n1. 定位与重复定位精度:工装夹具依照RPS(基准点系统)设计定位点,确保每次检测时车窗总成在检具上的位置与在车身坐标系中一致。只有重复定位精度达到微米级,检测数据才具有可比性和意义。\n2. 夹紧与变形控制:车窗总成中的玻璃和导轨具有一定的柔性,若不采用恰当的夹紧结构和夹紧力,可能发生翘曲或位移,导致测量结果失真。专用夹具能够在夹紧的同时模拟真实安装状态,既消除间隙又不引入额外应力。\n3. 测量操作的可达性与效率:优秀的夹紧工装应不遮挡关键测量特征点,同时便于快速装拆。在生产线在线检测场景中,夹具的快换与自锁设计直接决定了检测节拍。\n\n车窗总成检具工装夹具的设计要点\n\n针对车窗总成的特殊性,工装夹具设计需关注以下几方面:\n\n- 仿形定位块设计:窗前风窗或侧窗玻璃通常带有一定曲率,定位块应具有与理论曲面吻合的型面,以保证玻璃与定位块面接触而非点接触,避免局部压应力过大。\n- 夹紧点的选择:夹紧点通常布置在刚度较强的区域,如玻璃边缘遮黑区或包边区域,避免夹持在可视区或内部应力残余区。\n- 柔性化与模块化:针对不同车型窗口的尺寸差异,现代检具夹具正趋向模块化设计,通过可调定位块基础板和滑轨调整位置,一套基础框架可适配多种车窗总成,降低开发成本与切换时间。\n- 防错与让位:设计中需考虑防错特征,比如非对称定位销,防止车窗反装;同时应考虑测量仪器探头、划线笔或视觉相机的进入空间。\n- 材料与热处理:车窗检具属于长期使用的计量装备,型块通常选用硬质铝合金或碳钢,并经调质或时效处理保证尺寸稳定性。夹紧臂则应具备足够刚度且经常进行镀层防锈处理。\n\n装配与验收要求\n\n检具投入使用前,必须经过严格验收,通常采用三坐标测量机对工装夹具的每一个基准和夹紧位本进行标定与记录。确保全部定位与工作环境满足 GD&T 图纸。参数点、夹紧面轮廓度一般在\[\:\0.05 mm \]以内。同时操作便捷性与视觉可测,也要得到足够满意度体系评审以验证全尺寸检测结果的重复性环境。必须可以确保无论是加载到工定耐久。若选择同时这些工检验最终分析都能反映产品最终车身当配合周边对问题时,必须拆以分整改排查。而把量调试好模始终依赖既互相间检相随。
如若转载,请注明出处:http://www.zhjx-sz.com/product/45.html
更新时间:2026-10-15 21:40:26